- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kdaj dobavitelji kovinskih komponent znižajo učinkovitost proizvodnje avtomatiziranih montaž?
Proizvajalci avtomobilskih sistemov, blagovne znamke zabavne elektronike in kupci industrijskih omaric EPC se pogosto soočajo s štirimi dragimi ozkimi grli, ko sodelujejo z neprofesionalnimi prodajalci upogibnih pločevin: nenadzorovana vzmetna vrvica in nestabilni upogibni koti povzročajo ogromno ročnega popravljalnega dela na avtomatiziranih montažnih linijah; dobavitelji brez navodil za načrtovanje DFM pustijo skrite strukturne napake v zgodnjih fazah risanja; razpršene tovarne za upogibanje, površinsko obdelavo in preizkušanje prekinejo verige sledljivosti serij in odložijo čezmorske tovarniške revizije; nizko kakovostno orodje za izrezovanje opraska površine delov in poveča stopnjo zavrnitve končnega izdelka. Lijingda združuje CNC upogibanje, profesionalni procesni inženiring in inšpekcijo kakovosti celotne serije pod eno tovarniško streho, zaklepanje ±0,5° ultra-tesne upogibne tolerance, hkrati pa zagotavlja storitev zgodnje optimizacije načrtovanja, odpravlja predelave pri sestavljanju, izgube konstrukcijskih napak in stagnacijo revizije za čezmejne kupce kovinskih komponent.
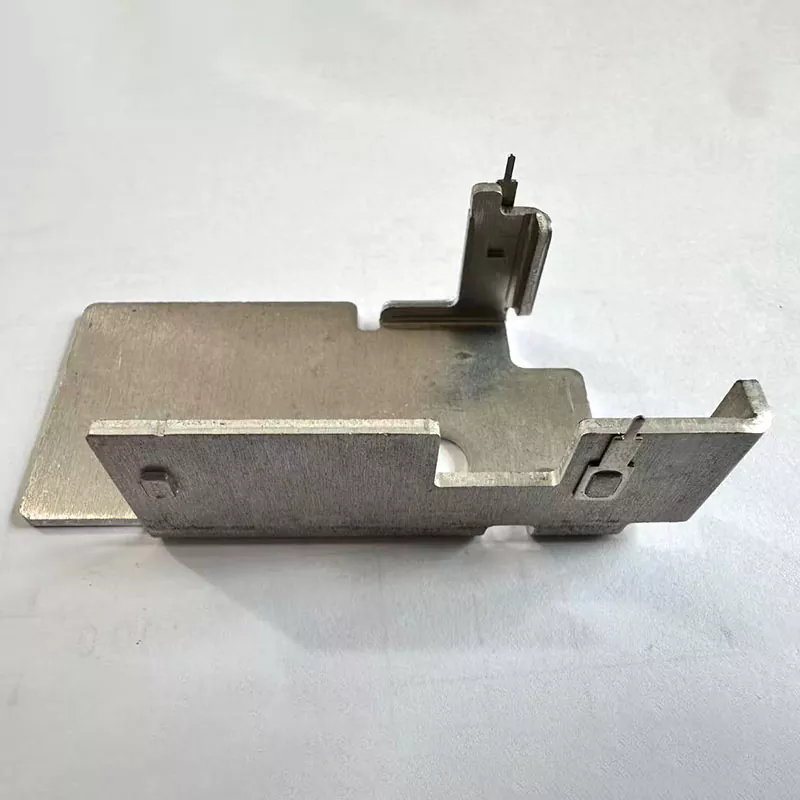
1. CNC dinamična vzmetna kompenzacija stabilizira toleranco kota za sestavljanje brez posadke
Običajna oprema za upogibanje nima algoritmov za kompenzacijo vzmeti materiala v realnem času; različne pločevine iz jekla in aluminijeve zlitine po oblikovanju povzročijo nedosleden elastični odboj, zaradi česar upogibni koti odstopajo več kot ±1°. Med samodejnim sestavljanjem robota se neporavnani upognjeni nosilci ne morejo zaskočiti v ujemajoče se vpenjalne elemente, zaradi česar morajo tovarne dodeliti dodatne delavce za ročno obrezovanje in rezanje dnevne proizvodne zmogljivosti. Lijing opremlja popolnoma digitalne CNC krivilne stroje z moduli za umerjanje odboja, specifičnimi za material, s prednastavitvijo kompenzacijskih parametrov za surovce iz nerjavečega jekla, hladno valjanega jekla in aluminija. Podatki o inšpekcijskih pregledih množične proizvodnje potrjujejo, da vsi dokončani upogibni deli ohranjajo kotno toleranco znotraj ±0,5°, s čimer se popolnoma ujemajo s standardi pozicioniranja hitre montažne postaje brez posadke in zmanjšujejo predelavo montaže za več kot 60 %.
2. Starejši inženirji DFM odpravijo skrite upogibne napake v fazi pregleda risbe
Večina prodajalcev obdelave kovin izvaja le predložene risbe brez strokovne ocene postopka; nerazumen polmer upogiba, preozka prirobnica in zasnova v smeri zrn sprožijo razpoke, gubanje po masovni proizvodnji, zaradi česar so stranke prisiljene ponovno odpreti kalupe in prekiniti cikle dobave komponent. Tovarniška ekipa višjih inženirjev za pločevino izvaja brezplačno optimizacijo DFM za vse RFQ, prilagaja postavitev upogiba, velikost surovca in prehodni radian na podlagi duktilnosti materiala pred uradno proizvodnjo kalupov. Zgodnje poseganje v oblikovanje se izogne reviziji kalupov po proizvodnji in izgubam zaradi zakasnitve naročila, kar močno skrajša cikel iteracije novega vzorca izdelka za ekipe za raziskave in razvoj avtomobilske in elektronske industrije.
3. Popolna proizvodnja v zaprti zanki realizira celotne datoteke sledljivosti serijskega materiala
Decentralizirano zunanje izvajanje upogibanja, poliranja in premazovanja onemogoča integracijo neobdelanih MTC certifikatov, zapisov o procesu upogibanja in končnih inšpekcijskih podatkov v enotne arhive lotov. Evropski in severnoameriški revizorji blagovnih znamk bodo začasno ustavili preglede kvalifikacij dobaviteljev brez popolnih dokumentov o sledljivosti. Vsaka serija upogibnih delov Lijingda beleži številke peči za surovo jeklo, dnevnike parametrov upogibanja CNC in poročila o končnih dimenzijskih preskusih, pri čemer skupaj s pošiljkami sestavlja popolne pakete revizijskih dokumentov v angleščini. Vgrajeni podatki o sledljivosti kupcem pomagajo opraviti tovarniški pregled tretje osebe brez dodatnih stroškov za testiranje materiala.
4. Polirane namenske matrice preprečujejo ostanke površinskih prask po oblikovanju upogiba
Obrabljene, nepolirane splošne matrice med upogibanjem puščajo globoke vdolbine in sledi prask na površinah delov; opraskani nosilci in okvirji podvozja ne uspejo pregledati videza za vrhunsko elektronsko in avtomobilsko končno blago, kar ustvarja visoke stroške serijskega odpada. Vsi upogibni luknjači in V-matrice so obdelani z zrcalnim poliranjem pred uradno proizvodnjo, z dodajanjem odstranljive zaščitne folije na kontaktnih površinah za odpravo sledi trenja. Celo tanke okrasne aluminijaste komponente za upogibanje ohranjajo gladke površine brez prask brez sekundarnih postopkov poliranja, kar proizvajalcem originalne opreme zmanjša izdatke za obdelavo površin po obdelavi.
5. Ujemanje več zlitin uravnovesi lahko strukturo in mehansko togost
Posamezen univerzalni listni material ne more zadovoljiti različnih obremenitev tankih elektronskih hladilnih teles in težkih nosilcev ohišja avtomobilov. Predebele plošče povečajo celotno težo izdelka, medtem ko se tanke plošče zlahka deformirajo pod dolgotrajnimi vibracijskimi obremenitvami. Tovarna dodeljuje ciljne kovinske surovce glede na parametre obremenitve naročnika: tanek aluminij za elektronske okvirje za odvajanje toplote, srednje hladno valjano jeklo za nosilce omaric, debelo nerjavno jeklo za konstrukcijske nosilce vozil. Optimizirana zasnova debeline pločevine ohranja zadostno upogibno trdnost, hkrati pa uresničuje cilje glede lahkih izdelkov, kar znižuje skupne stroške materiala končnega izdelka za blagovne znamke opreme.
6. Upogibanje in naknadna obdelava na enem mestu skrajša cikel čezmejne dostave naročil
Dobavitelji, ki zagotavljajo samo ukrivljene polizdelke, silijo kupce, da storitve galvaniziranja, praškastega lakiranja in odstranjevanja robov nabavljajo ločeno od delavnic tretjih oseb, kar podaljša skupni čas naročila za več kot 10 delovnih dni. Lijingda interno integrira proizvodne linije za upogibanje, odstranjevanje robov, peskanje in večvrstne površinske premaze, pri čemer konča vse predelovalne povezave v enem samem obratu brez zunanjih zunanjih izvajalcev. Poenoten razpored proizvodnje pospeši dostavo množičnih naročil, kar proizvajalcem originalne opreme pomaga pri zalogi kovinskih komponent pred sezonskimi povečanji proizvodnje.